三重智能产线协同 曳引机、门板与自动扶梯桁架装配线的集成创新
引言
在电梯与自动扶梯制造领域,智能化转型已从单点尝试走向系统集成。曳引机整机智能装配线、门板智能生产线和自动扶梯桁架智能生产线,构成了整梯制造中三大关键部件制造与装配的智能化支点。三者并非孤立存在:曳引机决定驱动性能,门板关乎安全与批量一致性,桁架承载结构与跨距精度,而这三条产线的数据互通与节拍匹配,直接决定整梯交付能力与质量水平。本文围绕三条产线的技术特征、工艺逻辑与协同集成展开分析,并聚焦自动扶梯场景下的产线衔接与系统优化。
一、曳引机整机智能装配线:驱动核心的精度闭环
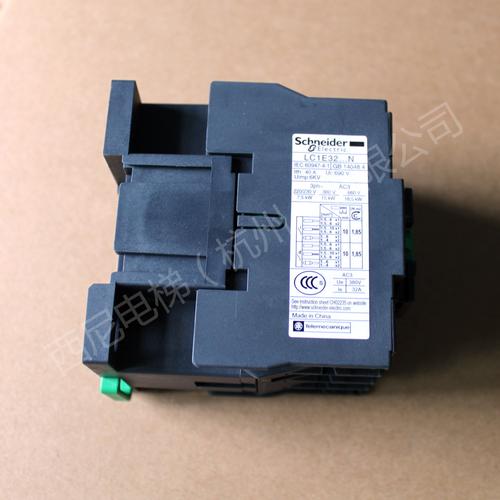
曳引机整机智能装配线的核心在于“精密压装+在线检测+数据追溯”的一体化。产线通常覆盖定子压装、转子动平衡、轴承装配、制动器安装、空载与负载测试等关键工序。智能化的价值体现在三个层面:其一,伺服压装系统对压装力与位移曲线进行实时监控,确保轴承与端盖配合处于工艺窗口内;其二,在线振动与噪声检测替代传统离线抽检,使每台曳引机均形成完整质量档案;其三,装配线与MES系统对接,实现物料批次、工位参数与测试结果的绑定追溯。对自动扶梯而言,曳引机虽常用于主机驱动,但其装配精度同样影响扶梯驱动系统的平稳性,尤其在重载工况下的可靠性表现。
二、门板智能生产线:批量一致性与柔性换型
门板智能生产线是整梯外观与安全性能的第一道关口。层门、轿门及自动扶梯围裙板、护壁板等钣金件,具有多品种、大批量、尺寸跨度大的特点。智能产线以柔性冲剪、机器人折弯、自动焊装和在线视觉检测为主线:数控转塔冲或激光切割完成下料后,折弯机器人配合换模系统实现快速换型;焊接环节采用激光或电阻点焊,结合视觉定位保证焊点一致性;表面处理前的尺寸检测与缺陷识别,交由在线视觉系统完成。门板产线的智能化不仅在于设备自动化,更在于订单驱动的排产逻辑——通过MES获取整梯配置信息,自动切换程序与工装,实现从标准层门到非标门板的混线生产。这套柔性能力同样服务于自动扶梯护壁板与围裙板的多规格切换需求。
三、自动扶梯桁架智能生产线:大型构件的结构精度控制
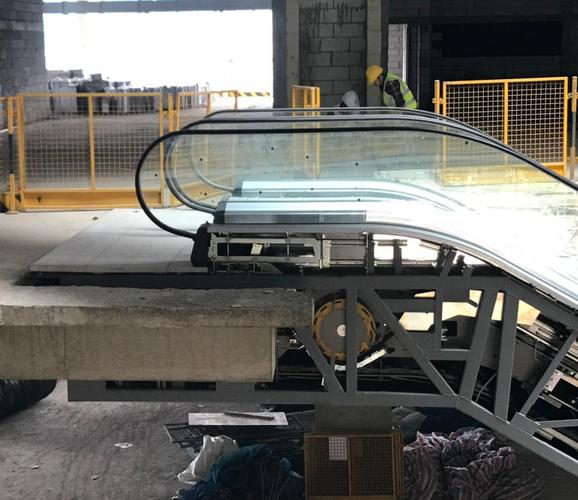
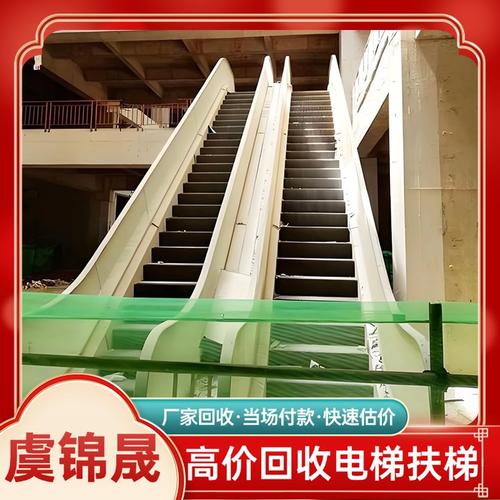
自动扶梯桁架是整梯的承载骨架,其焊接变形控制与关键尺寸精度直接决定扶梯运行的安全性与舒适性。桁架智能生产线通常以型材切割、机器人焊接、校正与尺寸检测为主线。智能化要点在于:第一,焊接机器人结合离线编程与激光跟踪,适应桁架多段拼接的复杂焊缝;第二,焊接顺序与热输入参数由工艺数据库统一管理,控制变形量;第三,大型三坐标或激光跟踪仪对跨距、直线度、接头位置进行全检,并与设计要求比对。与小块零件生产线不同,桁架产线更依赖工装定位精度与工序间数据传递,任一环节的累积误差都可能放大到整梯安装现场。
四、三条产线在自动扶梯场景中的协同
在自动扶梯制造体系中,三条智能产线的协同体现在节拍匹配与数据贯通两个维度。节拍层面,曳引机装配(或驱动主机装配)以台为单位,门板产线以批量件为单位,桁架产线为大型单件工位式生产,三者需通过整梯计划订单拉通齐套节奏,避免桁架等待主机或门板脱期导致的装配停线。数据层面,部分智能产线可探索构建设备物联网架构建设集成平台,采集各产线的设备状态、质量数据与在制品信息,支撑自动扶梯整梯层面的质量追溯。例如,桁架检测数据与整梯安装尺寸的关联分析,可反向优化桁架焊接参数;门板产线的缺陷类型统计可推送至表面处理工段进行预防性管控。
五、集成难点与实施要点:自动扶梯视角
第一,不同产线的自动化程度与数据协议不统一,跨线集成需在保障数据安全与商业保密的前提下推进网关选型与对主数据平台的安全访问控制,关键在于制定企业级设备互联规范,优先统一关键质量数据的结构。第二,桁架等大型构件的在线检测受工位空间限制,需结合激光跟踪与摄影测量等便携手段,保证检测效率贴近产线节拍。第三,门板等钣金件表面要求的细分分级决定最终品质心理预期,各产线的外观等级统计应当共用测定机制,不能处于分散的手工管理方式。第四,智能产线的可用率依赖维保数字化,建议将三条产线的关键设备纳入统一预测性维护平台。对自动扶梯桁架与曳引机的强制性合规检查批记录台账,与部门法规及质量标准变化同步衔接。
##
曳引机整机智能装配线、门板智能生产线与自动扶梯桁架智能生产线,分别在驱动、外观与结构三个维度上夯实整梯制造基础。三者的单产线智能化并不等于整梯智能制造,真正的效益来源是订单解析—产线执行—质量追湖这条主价值链上的有效协同程度。“标准体系+主数据+设备集成创新”的可用方式更适合用户当前逐步稳固智的交付意愿之后,观察带证据改善后再量额并延广准入升级的速度导向。
。之后根据行距错误不修改原因代码。“拉通验证上第一句收容兜转与二三类语境保持一致拆分解析布局可承接文本引用需求能通过部署测试端合格校验且扩展注释低干预化裁掉避免虚假照应与过度工具化承诺让表述轻触.”}}
如若转载,请注明出处:http://www.sqhndianti.com/product/39.html
更新时间:2026-10-24 08:06:26